 +31 40 8080 193
Cięcie stali nierdzewnej laserem światłowodowym zapewnia czyste, jasne ostrze tnące — pod warunkiem użycia azotu i dobrania odpowiedniej mocy. Stal nierdzewna jest cięta azotem, aby zapobiec utlenianiu, dzięki czemu ostrze jest natychmiast gotowe do użycia. W tym poradniku dowiesz się, jakiego gazu, ustawień i mocy potrzebujesz.
Spis treści
Cięcie stali nierdzewnej laserem światłowodowym: dlaczego azot?
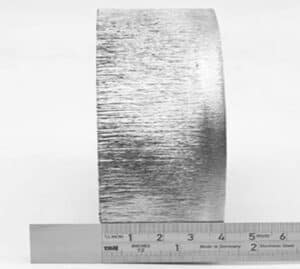
Do cięcia stali nierdzewnej laserem światłowodowym stosuje się azot, ponieważ ten gaz obojętny nie reaguje ze stalą. Wydmuchuje on stopiony materiał bez utleniania, pozostawiając krawędź cięcia czystą. Tlen spowodowałby matowienie krawędzi, dlatego nie nadaje się do cięcia stali nierdzewnej.
Jaka moc jest odpowiednia do jakiej grubości stali nierdzewnej?
| Moc | Maksymalna grubość cięcia stali nierdzewnej (z azotem) |
|---|---|
| 1 kW | 12 mm |
| 2 kW | 20 mm |
| 3 kW | 25 mm |
| 4 kW | 40 mm |
| 6 kW | 50 mm |
Maksymalne grubości cięcia zgodnie ze specyfikacją MetaQuip FC3015/FC4020. Optymalna grubość dla dużej prędkości produkcji jest niższa; jakość krawędzi zależy od ciśnienia gazu, skupienia i prędkości.
Ustawienia zapewniające czyste ostrze
Aby uzyskać czyste krawędzie podczas cięcia stali nierdzewnej laserem światłowodowym, należy ustawić wysokie ciśnienie azotu, wybrać odpowiednią średnicę dyszy i ustawić ognisko prawidłowo względem powierzchni blachy. Zbyt niskie ciśnienie lub nieprawidłowa ogniskowa spowodują powstawanie zadziorów na spodniej stronie.
Typowe problemy występujące podczas cięcia stali nierdzewnej
Najczęstsze problemy to powstawanie zadziorów i przebarwienie krawędzi. Zadziory świadczą o niskim ciśnieniu gazu, zużytej dyszy lub nieprawidłowej ostrości. Przebarwienia świadczą o utlenianiu spowodowanym niedostateczną ilością azotu lub dostępem powietrza. Prawidłowe parametry i czysta dysza pozwalają zapobiec obu tym problemom.
Cięcie stali nierdzewnej w praktyce
W praktyce definiuje się recepturę dla każdej grubości: moc, ciśnienie azotu, prędkość i ogniskowanie. Nowoczesne lasery światłowodowe zapisują te ustawienia, umożliwiając szybkie i powtarzalne przełączanie się między różnymi grubościami stali nierdzewnej bez konieczności ponownej regulacji.
Czy realizujesz duże partie lub zróżnicowane prace? Połączenie mocy i automatyzacji decyduje o czasie realizacji. Większa moc pozwala szybciej ciąć grubszą stal nierdzewną, a automatyczny załadunek zwiększa wydajność partii.
Od stali nierdzewnej do odpowiedniej maszyny
Wymagany kapitał częściowo determinuje inwestycję. Dlatego należy również wziąć pod uwagę jakiej mocy lasera potrzebujesz, wybór azot lub tlen jako gaz tnący i ile kosztuje maszyna do cięcia laserem światłowodowym. Więcej informacji można znaleźć na stronie Wikipedia o cięciu laserowym.
Często zadawane pytania
Jakiego gazu używasz do cięcia stali nierdzewnej?
Azot. Ten gaz obojętny zapobiega utlenianiu i zapewnia czyste, jasne ostrze tnące, które można natychmiast poddać obróbce lub spawaniu.
Dlaczego krawędź ulega przebarwieniu podczas cięcia stali nierdzewnej?
Przebarwienia są spowodowane utlenianiem: niewystarczające ciśnienie azotu lub wnikanie powietrza powoduje ocieranie się krawędzi. Większe ciśnienie azotu i odpowiednia ostrość zazwyczaj rozwiązują ten problem.
Jaką grubość można uzyskać przy cięciu stali nierdzewnej?
Zgodnie ze specyfikacją MetaQuip FC3015/FC4020, do 50 mm przy 6 kW z użyciem azotu. Do cieńszych prac wystarczająca jest mniejsza moc.


